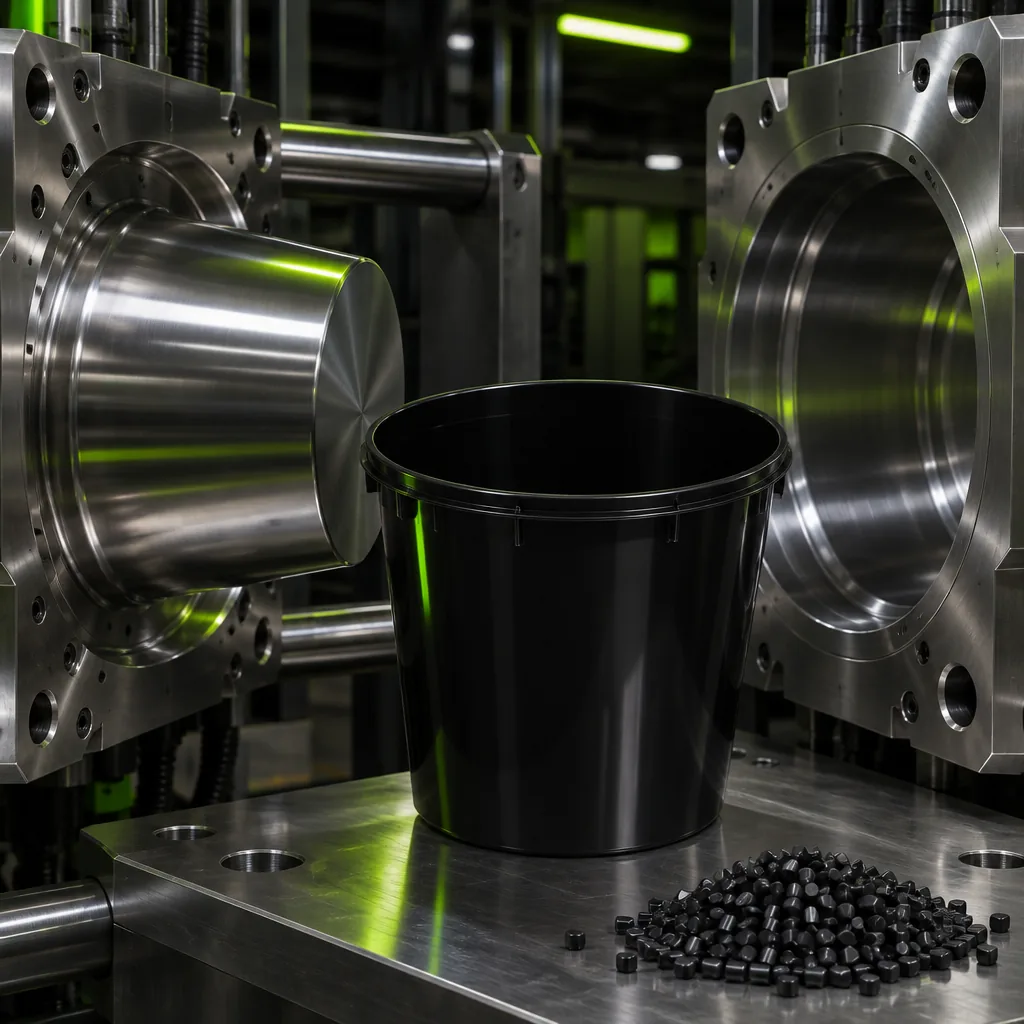
Beim Spritzgießen und Thermoformen von Kunststoffen führt das Haften des Teils am Werkzeugkern in tiefen, dünnwandigen Werkzeugen, bei geringer Entformungsschräge oder starker Narbung zu Eingriffen durch den Bediener, längeren Zykluszeiten, Auswerferabdrücken, Rissbildung und hohen Ausschussquoten. Externe Trennsprays als herkömmliche Lösung verursachen nicht nur laufende Verbrauchskosten, sondern senken auch die Effizienz, da die Produktionslinie alle paar Schüsse angehalten werden muss; zudem bilden sie ölige Ablagerungen in den Kavitäten und beeinträchtigen nachfolgendes Lackieren, Bedrucken und Kleben.
Die Erk-Han Formtrennmittel-Masterbatch-Serie (Mold Release) macht externes Spray dank interner Formtrenntechnologie, die direkt in die Polymerschmelze dosiert wird, vollständig überflüssig. Sie unterstützt die Schmelzefließfähigkeit, sodass sich auch die engsten Ecken des Werkzeugs bei niedrigem Druck füllen, und ermöglicht eine Entformung des Teils in einem Hub, spurlos und vollautomatisch.
Alle unsere Produktgruppen finden Sie auf der Startseite von Erk-Han.
Erk-Han Formtrennmittel-Masterbatch-Technologien
1. Silikonfreie Serie (Silicone-Free / lackier- und bedruckbar)
WirkprinzipDurch das synergetische Zusammenwirken spezieller hochreiner Fettsäureester, synthetischer Wachse und polymerer innerer und äußerer Gleitmittel verringert es die Haftkraft zwischen Werkzeugmetall und Kunststoff.
Technische VorteileEnthält keinerlei Silikonöl; daher verursacht das Teil nach der Entformung keine Haftungsprobleme beim Sprühlackieren, Siebdruck, Tampondruck, IML/Etikettieren, Verchromen sowie Ultraschall-/Vibrationsschweißen.
Empfohlene EinsatzbereicheZu lackierende Automobil-Außen-/Innenteile, Hausgerätepaneele, bedruckte Lebensmittel- und Farbeimer, Kosmetikverpackungen und ultraschallgeschweißte technische Gehäuse.
2. Formtrennmittel-Serie für Hochtemperatur-Technopolymere (250 °C – 340 °C)
WirkprinzipFormuliert mit speziellen Estern und polymeren Komponenten hoher thermischer Stabilität, die bei hohen Verarbeitungstemperaturen nicht verdampfen, nicht verbrennen und keine Gase oder Beläge (Plate-out) in der Kavität hinterlassen.
Technische VorteileBietet bei technischen Teilen mit engen Toleranzen eine hohe Trennwirkung, ohne die Entlüftungskanäle des Werkzeugs zu verstopfen oder die Polymerkette zu schädigen (keine Hydrolyse/Degradation).
Empfohlene EinsatzbereicheTechnische Spritzgussteile aus PA6/PA66 (natur und glasfaserverstärkt), PC, PC/ABS, PBT, POM, PET und PMMA, elektrische Steckverbinder und Zahnräder.
3. Hochleistungsserie auf Siloxanbasis für anspruchsvolle Werkzeuge
WirkprinzipMit Siloxan-Technologie ultrahohen Molekulargewichts (UHMW-Siloxan) sorgt es für maximale Gleitfähigkeit und Oberflächenschutz in Werkzeugen mit tiefen Kavitäten, vielen Kavitäten, sehr geringen Entformungsschrägen (Draft Angle) oder ausgeprägter matter Narbung.
Technische VorteileBietet gleichzeitig starke Trennwirkung, Kratzfestigkeit (Anti-Scratch) und verbesserte Fließfähigkeit; es entsteht weder ein Schmierfilm noch Klebrigkeit auf der Oberfläche.
Empfohlene EinsatzbereicheTiefe Spritzguss-Kisten ohne Lackierung oder Bedruckung, Gartenmöbel, technische Automobil-Unterbauteile, weiche TPE/TPU-Teile und Verschlüsse mit langen Kernen.
4. Lebensmittel- und medizintaugliche Serie mit Erhalt der optischen Klarheit
WirkprinzipHergestellt mit hochreinen Wirkstoffen in Lebensmittelqualität, die auf den Brechungsindex des Polymers abgestimmt sind und deren Migrationsgrenzwerte verifiziert sind.
Technische VorteileErmöglicht bei transparenten Produkten aus PP, PS, PET, SAN und PC eine schnelle und geräuscharme Entformung ohne Trübung (Haze); es findet kein Geruchs- oder Geschmacksübergang statt.
Empfohlene EinsatzbereicheDünnwandige Lebensmittelbehälter, Einweg-Besteck und -Becher, Flaschenverschlüsse, medizinische Spritzen, Reagenzgläser und Laborverbrauchsmaterialien.
Die wichtigsten Vorteile für Ihren Produktionsbetrieb
Beendet Kosten und Stillstände durch externes TrennsprayBeseitigt vollständig die ständig nachgekauften teuren Spraydosen, die zum Einsprühen geöffneten Werkzeugstillstände und die Wartezeiten an Roboterlinien.
5–15 % kürzere Zykluszeit (Cycle Time)Dank der schnellen, hakenfreien Trennung des Teils vom Werkzeug und der verbesserten Schmelzefließfähigkeit steigt Ihre Schusszahl pro Stunde.
Verhindert Auswerferabdrücke, Weißbruch und RissbildungBeseitigt Durchstoßen durch Auswerfer, Weißbruch (Stress Whitening) und Formabweichungen (Verzug), die durch die übermäßige Kraft der Auswerfer beim Lösen eines haftenden Teils entstehen.
Reibungslose Eignung für vollautomatische und robotergestützte FertigungReduziert Maschinenalarme und Linienstillstände in der Nachtschicht, die durch auf der Düsen- oder Auswerferseite hängende Teile verursacht werden, auf null.
Niedrigerer Einspritzdruck und EnergieeinsparungDurch die innere Gleitwirkung unterstützt es die vollständige Füllung dünnwandiger Werkzeuge mit langen Fließwegen bei niedrigerem Druck und niedrigerer Temperatur.
Saubere Werkzeuge und saubere ArbeitsumgebungVerhindert, dass Sprühnebel in die Luft der Produktionshalle gelangt, Böden rutschig werden und sich ölige Ablagerungen in Kühl- und Entlüftungskanälen des Werkzeugs ansammeln.
Wichtigste Einsatzbereiche und Zielbranchen
Spritzguss dünnwandiger Verpackungen und VerschlüsseIML-Joghurt-/Eisbecher, Mehrkavitäten-Getränke-/Ölverschlüsse (48–96 Kavitäten) mit Heißkanal, Stopfen, Schraubverschlüsse mit Gewinde und dünnwandige Aufbewahrungsbehälter.
Technische Teile für Automobil und HausgeräteStark verrippte Gehäuse, Elektrodosen mit tiefen Aufnahmen, Clips, Stecker/Steckverbinder, Tür-/Armaturenbrettverkleidungen und glasfaserverstärkte mechanische Teile.
Kisten, Eimer, Abfallbehälter und GartenmöbelTiefe Eimer mit reibungsintensiven Oberflächen, Obst- und Gemüsekisten, Paletten, Blumentöpfe und Kunststoffstühle.
Medizin-, Kosmetik- und LaborprodukteSpritzenzylinder, Pipettenspitzen, Blutentnahmeröhrchen, Lippenstift-/Mascara-Mechaniken, transparente Parfümkappen und Tiegel.
Thermoformen und Blasformen (Blow Molding)Leichteres Entstapeln (Denesting) und Entformen auf schnelllaufenden PP/PS/PET-Thermoformlinien für Becher und Behälter; saubere Oberflächen beim Entformen aus Blasformwerkzeugen.
Teile aus TPE, TPU und weichen ElastomerenDichtungen, Softgriffe (Overmolding), Schuhsohlen und Schutzhüllen, die naturgemäß stark dazu neigen, durch Vakuum am Werkzeugmetall zu haften.
Unterstützte Polymerträger
Erk-Han Formtrennmittel-Masterbatches werden mit polymerspezifischen Trägern hergestellt, sodass die mechanischen und optischen Eigenschaften des Basispolymers erhalten bleiben:
Styrolpolymere und transparente PolymerePS, HIPS, ABS, SAN, PMMA, PC, PC/ABS, PET und PETG
Technische und flexible PolymerePA6, PA66 (natur und glasfaserverstärkt), PBT, POM, PVC, EVA, TPE, TPV, TPU und recycelte (PCR/PIR) Polymere
Erk-Han Laborsicherheit
Jede Charge Erk-Han Formtrennmittel-Masterbatch wird in unserem Labor geprüft, damit sie in der Serienfertigung saubere Werkzeuge und eine stabile Entformungsleistung gewährleistet:
Prüfung der Wärmebeständigkeit (TGA / thermische Stabilität)Nachweis, dass bei der Ziel-Spritztemperatur kein Rauch, kein Geruch, keine Vergilbung und keine Werkzeugbeläge (Plate-out) entstehen.
MFI / MVR und FließanalysePrüfung einer stabilen rheologischen Leistung, die Schmelzeviskosität und Fülldruck verbessert.
Optik- und OberflächenprüfungHaze-Prüfung (Trübung) bei transparenten Polymeren, Glanzprüfung bei glänzenden Teilen sowie Analyse von Oberflächenspannung und Bedruckbarkeit bei silikonfreien Serien.
Lebensmittel- und RegelwerksprüfungPrüfung der vollständigen Konformität mit den einschlägigen Lebensmittelkontakt-Kriterien (EU 10/2011, FDA) sowie REACH und RoHS.
Anwendungsbereiche und Auswirkungen auf das Endprodukt
Anwendungen / Anwendungsbereiche
IML-etikettierte Joghurt- und Speiseeisbehälter, Getränke- und Ölverschlüsse aus Mehrfachwerkzeugen
Stark verrippte Gehäuse, Elektrokästen mit tiefen Aussparungen, Clips und Steckverbinder
Tiefe Eimer, Obst- und Gemüsekisten, Paletten, Blumentöpfe und Kunststoffstühle
Spritzenzylinder, Pipettenspitzen, Blutentnahmeröhrchen, Lippenstift- und Mascara-Mechaniken
Dichtungen aus TPE und TPU, Softgriffe und Schuhsohlen
Beeinflusste Eigenschaften / Auswirkungen auf das Endprodukt
Entformung: Das Teil löst sich von Düsen- und Auswerferseite, ohne hängen zu bleiben oder zu haften.
Auswerfermarkierungen und Weißbruch: Verhindert Stiftabdrücke, Durchstoßen und Weißbruch durch übermäßige Auswerferkraft.
Maßhaltigkeit: Verhindert Verzug und Rissbildung am Teil durch Entformungskräfte.
Werkzeugfüllung: Unterstützt die vollständige Füllung dünnwandiger Werkzeuge mit langen Fließwegen bei niedrigerem Druck und niedrigerer Temperatur.
Entstapeln gestapelter Produkte: Gestapelte thermogeformte Becher und Behälter lassen sich leicht voneinander trennen.
Auswirkungen auf Prozess und Produktionslinie
Kosten für externes Trennspray, Werkzeugstillstände zum Sprühen und Wartezeiten an Roboterlinien entfallen.
Die Zykluszeit verkürzt sich um 5 % bis 15 %, die Zahl der Schüsse pro Stunde steigt.
Alarme durch hängende Teile und Stillstände während der Schicht nehmen ab; in den Werkzeugkanälen lagern sich keine öligen Rückstände ab.
Häufig gestellte Fragen
Technische Fragen und Antworten zu Formtrennmittel-Masterbatch (Mold Release).
Was ist ein Formtrennmittel-Masterbatch (Mold Release)?
Es ist ein funktionelles Additivkonzentrat, das beim Spritzgießen, Blasformen und Thermoformen direkt in die Polymerschmelze dosiert wird; es verhindert, dass das Teil an der Metalloberfläche des Werkzeugs haftet, und ermöglicht so eine schnelle, glatte und schadensfreie Entformung ohne externes Spray.
Warum sollte ich statt eines externen Trennsprays ein internes Formtrennmittel-Masterbatch verwenden?
Externe Sprays verursachen laufende Verbrauchskosten, verlängern die Zykluszeit, während Bediener oder Roboter sprühen, bilden klebrige Ablagerungen auf der Werkzeugoberfläche und in den Entlüftungskanälen und verschmutzen Hallenluft und Boden. Erk-Han Formtrennmittel-Masterbatch hingegen bietet bei jedem Schuss automatisch einen gleichmäßigen Schutz, senkt Spraykosten und Stillstände auf null und ermöglicht eine vollautomatische Fertigung.
Wie wirkt Formtrennmittel-Masterbatch im Spritzgießwerkzeug?
Die aktiven Trennmoleküle, die sich im Zylinder homogen mit dem Basispolymer vermischen, wandern beim Einspritzen an die Grenzfläche zwischen Schmelze und kalter Werkzeugwand. Sie bilden zwischen Metalloberfläche und Kunststoff eine mikroskopisch dünne Gleitschicht, verringern die Vakuum-/Reibungshaftung nach dem Abkühlen und ermöglichen es den Auswerfern, das Teil mühelos aus dem Werkzeug zu lösen.
Was ist der Unterschied zwischen innerem Gleitmittel (Internal Lubricant) und äußerem Gleitmittel (External Lubricant)?
Innere Gleitmittel verringern die Reibung zwischen den Polymerketten, erhöhen die Schmelzefließfähigkeit und senken den Einspritzdruck. Äußere Gleitmittel verringern dagegen die Reibung zwischen Polymer und Werkzeugmetall und ermöglichen so eine leichte Entformung des Teils. Erk-Han Formtrennmittel-Masterbatches bieten je nach Polymerart die ausgewogenste Synergie dieser beiden Wirkungen.
Was ist der Unterschied zwischen silikonhaltigem und silikonfreiem (Silicone-Free) Formtrennmittel-Masterbatch?
Silikonfreie Serien arbeiten mit hochreinen Estern, Wachsen und polymeren Wirkstoffen; sie beeinträchtigen nachfolgendes Lackieren, Tampon-/Siebdruck, Heißprägen, Etikettieren, Kleben und Ultraschallschweißen des Teils nicht. Serien auf Siloxanbasis bieten dagegen in sehr tiefen oder anspruchsvollen Werkzeugen, bei denen weder bedruckt noch lackiert wird, die höchste Trennwirkung und zusätzliche Kratzfestigkeit.
Unser Teil wird nach der Entformung lackiert, bedruckt oder verklebt – können wir Formtrennmittel-Masterbatch verwenden?
Ja. Bei allen Projekten mit solchen Folgeprozessen (Lackieren, Bedrucken, Beschichten, Etikettieren, Kleben) kann die spezielle silikonfreie (Silicone-Free) Formtrennmittel-Masterbatch-Serie von Erk-Han bedenkenlos eingesetzt werden. Bei korrekter Dosierung beeinträchtigt sie die Oberflächenspannung nicht und verhindert nicht die Haftung von Lack oder Druckfarbe.
Verhindert es Auswerferabdrücke (Ejector Marks) und Weißbruch (Stress Whitening) im Auswerferbereich?
Ja. Auswerferabdrücke und Weißbruch entstehen, wenn das Teil fest am Werkzeugkern haftet und die Auswerferstifte übermäßige Kraft aufwenden, um es zu lösen. Da Erk-Han Formtrennmittel-Masterbatch die Reibungskraft senkt, entformen die Auswerfer das Teil mit deutlich geringerer Kraft – ohne Abdrücke und ohne Weißbruch.
Ist es eine Lösung gegen Rissbildung, Verbiegen oder Verzug (Warpage) des Teils im Werkzeug?
Besonders bei dünnwandigen Behältern, tiefen Kisten und technischen Teilen mit langen Rippen verbiegt das erzwungene Abstreifen das Teil mechanisch oder lässt es an den Ecken reißen. Formtrennmittel-Masterbatch sorgt für eine glatte Entformung und beseitigt so entformungsbedingte Verformungen und Risse.
Verkürzt es die Zykluszeit (Cycle Time) beim Spritzgießen wirklich?
Ja. Es verkürzt die Zykluszeit auf drei Wegen: Es entfällt das Warten auf das externe Einsprühen, Auswerferbewegung und Teileauswurf werden beschleunigt, und durch den niedrigeren Fülldruck verbessert sich das Gleichgewicht zwischen Nachdruck und Kühlung. In vielen Betrieben wird eine direkte Steigerung der Schusszahl pro Stunde um 5 % bis 15 % erreicht.
Wie wirkt es in Werkzeugen für tiefgezogene (Deep-Draw) Eimer, Blumentöpfe und Rohrformteile?
In tiefen Werkzeugen schrumpft das Teil beim Abkühlen auf den Kern auf, sitzt fest und lässt sich durch den Vakuumeffekt nur sehr schwer entformen. Erk-Han Formtrennmittel-Masterbatch senkt den Haftreibungskoeffizienten an der Kernoberfläche, sodass das Teil mit Abstreifplatte oder Luftventil in einem Hub abgleitet.
Beseitigt es Schleifspuren (Drag Marks) in genarbten (texturierten) Werkzeugen?
In matt genarbten Automobil- und Hausgerätewerkzeugen mit geringer Entformungsschräge reibt das Teil beim Entformen an der Narbung und hinterlässt glänzende Streifen (Drag Marks / Schleifspuren) auf der Oberfläche. Formtrennmittel-Masterbatch verringert diese Reibung, sodass die Narbstruktur unbeschädigt und scharf abgebildet wird.
Was bringt es bei Werkzeugen für Gewinde- und Schraubverschlüsse (Unscrewing Molds)?
In Ausschraub- (Entformung durch Drehen) oder Zwangsentformungswerkzeugen (Bump-off) für Getränke-, Kosmetik- und Reinigungsmittelverschlüsse verringert es das Quetschen der Gewinde, das Verziehen der Kappe und die Drehmomentbelastung des Drehmechanismus und ermöglicht so in Mehrkavitätenwerkzeugen eine unterbrechungsfreie hohe Geschwindigkeit.
Wie hoch sollte die empfohlene Einsatzmenge (Dosierung) in Prozent sein?
Je nach Basispolymer, Schwierigkeitsgrad des Werkzeugs und Oberflächenstruktur wird es in der Regel im Bereich von 0,5 % bis 2,0 % eingesetzt. Während in Standardwerkzeugen 0,5–1,0 % meist ausreichen, kann bei sehr tiefen Werkzeugen, schwierigen Entformungsschrägen oder klebrigen TPE/TPU-Werkzeugen eine Dosierung von 1,5–2,5 % gewählt werden.
Erleichtert eine Erhöhung der Dosierung über das nötige Maß hinaus die Entformung noch weiter?
Nein. Ein unnötiges Überschreiten der empfohlenen Dosierung (über 2,5–3,0 %) kann zu Granulatrutschen in der Einzugszone der Schnecke (längere Dosierzeit), zu öligem/trübem Oberflächenaussehen (Blooming), zu Werkzeugbelägen und zu einer leichten Minderung der mechanischen Festigkeit des Teils führen. Die höchste Effizienz wird mit einer optimalen niedrigen Dosierung erreicht.
Kann es in technischen Kunststoffen mit sehr hohen Temperaturen (PA6, PA66, PC, PBT, POM) sicher eingesetzt werden?
Ja. Standardwachse mit niedrigem Schmelzpunkt verbrennen in technischen Kunststoffen oberhalb von 260 °C und verursachen Rauch und Werkzeugbeläge. Da die Hochtemperaturserie von Erk-Han mit Komponenten hoher thermischer Stabilität für einen Arbeitsbereich von 250 °C – 340 °C hergestellt wird, arbeitet sie auf PA-, PC-, PBT- und POM-Linien sauber und sicher.
Verursacht es Vergilbung oder Trübung bei empfindlichen transparenten technischen Kunststoffen wie Polycarbonat (PC) und PMMA?
PC und PMMA reagieren äußerst empfindlich auf Wärme, Feuchtigkeit sowie alkalische/saure Additive; ein ungeeignetes Trennmittel führt zu Molekulargewichtsabbau (Rissbildung) und Vergilbung. Die spezielle optische und PC/PMMA-kompatible Formtrennmittel-Serie von Erk-Han wirkt unter Erhalt von glasklarer Transparenz, Lichtdurchlässigkeit und Schlagzähigkeit.
Verursacht es Trübung (Haze) bei transparenten Produkten aus PP, PS, SAN und PET?
Nein. Die für transparente Anwendungen mit abgestimmtem Brechungsindex und in hoher Reinheit formulierten Erk-Han Serien beeinträchtigen Glanz und optische Klarheit des Produkts bei den empfohlenen niedrigen Dosierungen (0,5–1,0 %) nicht.
Erleichtert es die Entformung klebriger Elastomere wie TPE, TPV, TPU und Weich-PVC?
Auf jeden Fall. Weiche Elastomere (insbesondere TPE und TPU mit niedriger Shore-A-Härte) haften wie durch Vakuum am Werkzeugstahl und müssen manuell gelöst werden. Die elastomerspezifische Formtrennmittel-Serie von Erk-Han unterbindet diese Haftung und ermöglicht Ihnen den Umstieg auf eine vollautomatische, schnelle Fertigung.
Beeinträchtigt es die Haftung bei Zweikomponenten-Spritzgussteilen (2K / Overmolding)?
Beim Zweikomponenten-Spritzgießen (zum Beispiel TPE auf PP oder TPU auf ABS) ist die chemische/mechanische Haftung der beiden Polymere entscheidend. Daher sollte bei 2K-Projekten anstelle von Standard-Trennmitteln mit hoher Migration eine spezielle, haftungsverträgliche Erk-Han Serie in sehr kontrollierter niedriger Dosierung gewählt und im Pilotversuch ein Schältest durchgeführt werden.
Welchen Vorteil bietet es bei glasfaserverstärkten Teilen (PP GF30, PA6 GF30, PBT GF30)?
Glasfasergefüllte Schmelzen erzeugen einen hohen Fließwiderstand und haften unter hohem Druck an der Werkzeugwand. Erk-Han Formtrennmittel-Masterbatch erleichtert den Schmelzefluss, verringert den Werkzeugverschleiß, mildert das raue Erscheinungsbild durch Glasfasern an der Oberfläche (Fiber Blooming) und ermöglicht eine leichte Entformung.
Sind Gleitmittel-Masterbatch (Slip) und Formtrennmittel-Masterbatch (Mold Release) dasselbe?
Trotz ähnlicher Wirkprinzipien verfolgen sie unterschiedliche Ziele: Gleitmittel-Masterbatches (Slip) wandern vor allem in Verpackungsfolien mit der Zeit an die Oberfläche, damit zwei Kunststofffolien aufeinander gleiten (niedriger COF). Formtrennmittel-Masterbatches wirken dagegen beim Spritzgießen und Thermoformen sofort an der Grenzfläche zwischen Schmelze und Metall und ermöglichen die Trennung des Teils vom heißen/kalten Werkzeugstahl.
Brauchen wir zusätzlich ein Formtrennmittel, wenn wir bereits Kratzfest-Masterbatch (Anti-Scratch) verwenden?
Das Erk-Han Kratzfest-Masterbatch auf UHMW-Siloxanbasis bietet bereits einen deutlichen Trenneffekt als Nebenwirkung; in den meisten Standardwerkzeugen ist kein zusätzliches Trennmittel nötig. Bei sehr tiefen, extrem anspruchsvollen Werkzeugen oder wenn silikonfreie Lackierbarkeit gefordert ist, sollte jedoch direkt Erk-Han Formtrennmittel-Masterbatch gewählt werden.
Verursacht es Verstopfungen oder Fließungleichgewichte in Heißkanal- (Hot Runner) und Mehrkavitätenwerkzeugen?
Nein. Dank seiner sauberen Struktur, die vollständig aufschmilzt und keine festen Mineralien enthält, passiert es problemlos selbst Heißkanaldüsen mit nur 0,5 mm; im Gegenteil trägt es durch den geringeren Fließwiderstand zur gleichmäßigen Füllung aller Kavitäten (Balancierung) in Mehrkavitätenwerkzeugen bei.
Senkt es Einspritzdruck und Nachdruck?
Ja. Dank der inneren und äußeren Gleitwirkung verringert sich der Widerstand der Schmelze beim Vordringen in die Kavität. Dadurch lässt sich der Einspritzdruck in der Regel um 5–15 % senken, unvollständige Füllungen (Short Shot) bei dünnwandigen Teilen nehmen ab und Gratbildung (Flash) wird beherrschbar.
Beeinträchtigt es die Festigkeit der Bindenaht (Weld Line) des Teils?
Bei Überdosierung kann es an der Stelle, an der die Schmelzefronten zusammentreffen, zu einer Schwächung kommen. Im von Erk-Han empfohlenen niedrigen optimalen Dosierbereich (0,5–1,5 %) bleiben jedoch die Bindenahtfestigkeit sowie die allgemeine Zug-/Schlagfestigkeit des Teils erhalten.
Beeinflusst es Ultraschall-, Vibrations- und Heizelementschweißen?
Silikonbasierte Trennmittel können die Schweißnahtfestigkeit verringern. Für Teile, die ultraschall- oder vibrationsgeschweißt werden, sollte unbedingt die silikonfreie (Silicone-Free) Erk-Han Serie in niedriger Dosierung (0,5–1,0 %) gewählt werden.
Führt es bei der IML-Fertigung (In-Mould-Labelling) zum Verrutschen oder Nichthaften des Etiketts?
Bei IML-Eimern und Lebensmittelbehältern zerstört der Einsatz eines externen Sprays die Haftung des Etiketts vollständig. Mit der IML-kompatiblen, silikonfreien und migrationsarmen Formtrennmittel-Serie von Erk-Han bleibt das Etikett stabil an der Werkzeugwand, verbindet sich einwandfrei mit der Schmelze, und der Eimer löst sich schnell aus dem Werkzeug.
Wie wird es bei der Herstellung von Thermoformfolien (Becher, Teller, Lebensmittelbehälter) eingesetzt?
Mit 0,5–1,5 % in PP-, PS- und PET-Thermoformfolien sorgt es sowohl für eine schnelle Entformung aus dem Formwerkzeug als auch dafür, dass sich gestapelte Becher und Behälter nicht durch Vakuum ineinander verkeilen, und unterstützt so das leichte Entstapeln (Denesting).
Bildet es mit der Zeit Beläge oder Verschmutzungen auf der Werkzeugoberfläche (Plate-out / Mold Deposit)?
Kostengünstige Stearat- oder niedrigschmelzende Paraffinzusätze bilden in der Kavität eine weiße/ölige Schicht. Da Erk-Han Formtrennmittel-Masterbatches mit hochreinen, thermisch stabilen Wirkstoffen formuliert sind, verursachen sie bei empfohlener Dosierung und Temperatur keine Werkzeugverschmutzung und verlängern die Wartungsintervalle.
Verursacht es Gaseinschlüsse oder Verbrennungen (Dieseleffekt) im Werkzeug?
Nein. Da es schwerflüchtige Komponenten enthält, erzeugt es kein zusätzliches Gas im Werkzeug; im Gegenteil hilft es, das Verbrennungsrisiko zu senken, da es den Betrieb mit niedrigerem Einspritzdruck und niedrigerer Temperatur ermöglicht.
Verändert es den Oberflächenglanz (Gloss) oder das matte Narbbild des Teils?
Bei den empfohlenen Einsatzmengen (0,5–1,5 %) neigt es dazu, den Glanz auf glänzenden Oberflächen zu erhöhen, und mildert Fließlinien; auf matt genarbten Oberflächen ermöglicht es eine glatte Entformung, ohne die Narbstruktur zu beeinträchtigen.
Beeinflusst es den Farbton von Schwarz-, Weiß- oder leuchtenden Farb-Masterbatches?
Nein. Das farblose/naturfarbene Erk-Han Formtrennmittel-Masterbatch verursacht bei weißen Produkten keine Vergilbung und verändert weder den Zielfarbton noch den Delta-E-Wert von Schwarz- und RAL-Farb-Masterbatches.
Können Sie Farb-Masterbatch und Formtrennmittel-Additiv in einem einzigen Granulat (kombiniert) herstellen?
Ja. Für anspruchsvolle Werkzeuge, die Sie häufig fahren, können wir Ihren RAL-/Sonderfarbton zusammen mit dem für dieses Polymer am besten geeigneten Erk-Han Formtrennmittel-Additiv als ein einziges Kombi-Masterbatch formulieren. So entfällt ein zweites Dosiergerät, und Dosierabweichungen werden vollständig ausgeschlossen.
Ist es mit anderen Additiven (UV-Stabilisator, Antistatikum, Nukleierungsmittel, Flammschutz FR, Treibmittel) verträglich?
Ja. Es arbeitet in voller Verträglichkeit mit UV-Stabilisatoren, Antioxidantien, Antistatika, Nukleierungsmitteln und Flammschutzadditiven (FR). Besonders bei der schnellen Herstellung von PP-Behältern wird in Kombination mit Nukleierungsmitteln (Nucleating) die maximale Zyklusgeschwindigkeit erreicht.
Warum ist die Werkzeughaftung bei recycelten Rohstoffen (PCR / Mahlgut) stärker, und hilft dieses Additiv?
Verunreinigungen, abgebaute Ketten mit niedrigem Molekulargewicht und hohe Calcit-/Talkfüllungen in recycelten Rohstoffen erhöhen die Neigung zur Haftung am Werkzeugmetall. Erk-Han Formtrennmittel-Masterbatch verbessert bei Mahlgut/PCR den Fluss und beseitigt Werkzeughaftung und Auswerferabdrücke.
Können Angüsse und Produktionsreste, die Formtrennmittel-Masterbatch enthalten, wieder vermahlen und verwendet werden?
Ja. Dank der hohen thermischen Stabilität können Angüsse und Grate wieder vermahlen und der Produktion zugeführt werden. Da das Mahlgut jedoch bereits einen gewissen Anteil Trennmittel enthält, kann die Dosierung des frischen Masterbatches bei hohem Mahlgutanteil proportional leicht reduziert werden.
Verursacht es an der Spritzgießmaschine Schneckenrutschen (Screw Slippage) während der Dosierzeit?
Im empfohlenen Dosierbereich von 0,5–2,0 % verursacht es kein Schneckenrutschen in der Einzugszone. Bei sehr hoher Dosierung (3 % und mehr) oder zu hoher Trichtertemperatur kann Rutschen auftreten; in diesem Fall sollte die Dosierung optimiert und die Kühlung der Einzugszone überprüft werden.
Verursacht es auf der Teiloberfläche einen Schmierfilm, Glätte bei Berührung oder Staubanziehung?
Anders als externe Silikonsprays hinterlässt es keine nasse oder ölige Schicht auf dem Teil. Bei empfohlener Dosierung bleibt die Teiloberfläche vollständig trocken, sauber und glatt und fühlt sich bei Berührung nicht fettig an.
Ist es für Verpackungen, Verschlüsse und Küchenutensilien mit Lebensmittelkontakt sicher?
Ja. Für Lebensmittelbehälter, Getränkeverschlüsse, Einwegbesteck und Küchenutensilien bieten wir Erk-Han Formtrennmittel-Masterbatch-Serien in Lebensmittelqualität an, die aus Rohstoffen hergestellt werden, die die einschlägigen Lebensmittelkontakt-Vorschriften (EU 10/2011, FDA) vollständig erfüllen.
Kann es in der Herstellung von Medizin- und Pharmaverpackungen (Spritzen, Röhrchen, Stopfen) eingesetzt werden?
Ja. Unsere speziellen hochreinen, schwermetallfreien und migrationsarmen Serien erfüllen die hohen Qualitätsanforderungen von Herstellern medizinischer Verbrauchsmaterialien, Laborbehälter und Pharmaverpackungen.
Entspricht Erk-Han Formtrennmittel-Masterbatch den Vorschriften REACH, RoHS und SVHC?
Ja. Alle unsere Produkte entsprechen vollständig den REACH- und RoHS-Richtlinien der Europäischen Union und enthalten keine Schwermetalle und keine verbotenen SVHC-Stoffe. Die für Export- und OEM-Freigabeprozesse erforderlichen Erklärungen werden bereitgestellt.
Verursacht es Geruchs- oder Geschmacksveränderungen?
Nein. Da es aus hochreinen Komponenten hergestellt wird, findet kein Geruchs- oder Geschmacksübergang statt; es kann bedenkenlos für Wasser-/Getränkeverschlüsse und Automobil-Innenraumteile (niedrige VOC/Fogging) verwendet werden.
Warum ist die Wahl des Trägerharzes entscheidend?
Ist das Trägerharz nicht mit dem Basispolymer verträglich, treten an der Formteiloberfläche Schlieren (Splay), Schichtablösung (Delamination) oder bei transparenten Produkten Trübung auf. Erk-Han produziert für PP, PE, PS, ABS, PC, PA, PBT, POM, PET und TPE/TPU jeweils mit dem polymereigenen Träger.
Warum sollte ich granuliertes Formtrennmittel-Masterbatch verwenden, statt Zink-/Calciumstearat-Pulver beizumischen?
Stearatpulver stauben im Mischer und rund um die Maschine stark, setzen sich am Boden des Granulats ab und verursachen Dosierungleichgewichte (bei manchen Schüssen übermäßige Schmierung, bei anderen Haftung), beeinträchtigen die Transparenz und führen bei hohen Temperaturen zu Werkzeugbelägen/Vergilbung. Erk-Han Masterbatch in Granulatform ist dagegen vollständig staubfrei, homogen verteilt und hocheffizient.
Wie sollte die Maschine nach dem Einsatz von Formtrennmittel-Masterbatch gereinigt werden?
Bei silikonfreien Serien kann der Zylinder bei normalen Produktionswechseln mit dem naturfarbenen Basisrohstoff leergefahren werden. Folgt jedoch unmittelbar nach einer Hochleistungsserie auf Siloxanbasis eine Produktion, die lackiert wird oder empfindliche Klebeverbindungen erfordert, wird eine Reinigung mit dem Erk-Han Maschinen- und Schneckenreiniger (Purging Compound) empfohlen, damit keine Rückstände im Zylinder verbleiben.
Ist vor dem Einsatz eine Trocknung erforderlich, und wie sollte es gelagert werden?
Serien mit PP-, PE- und PS-Träger erfordern keine Trocknung. Technische Serien mit PA-, PC-, PBT-, PET-, ABS- oder TPU-Träger sollten dagegen bei einer zum Basisrohstoff passenden Temperatur (oder unmittelbar nach dem Öffnen der verschlossenen Verpackung) verwendet werden. In der verschlossenen Originalverpackung, kühl, trocken und vor direktem Sonnenlicht geschützt gelagert, beträgt die Haltbarkeit mindestens 24 Monate.
Mit welcher Dosierung und welchen Einstellungen sollten wir den ersten Versuch an der Spritzgießmaschine beginnen?
Wir empfehlen, ohne Änderung Ihres aktuellen Temperaturprofils mit einer Anfangsdosierung von 1,0 % zu starten und 10–15 Schüsse abzuwarten, bis die Schmelze den Zylinder gefüllt und die Werkzeugoberfläche konditioniert hat. Sobald sich das Teil leicht entformt, wird das externe Spray vollständig weggelassen; anschließend wird die Dosierung bis auf 0,5–0,8 % optimiert, um den wirtschaftlichsten Punkt zu finden.
Wie können wir die Wirkung des Formtrennmittel-Masterbatches an der Produktionslinie zahlenmäßig messen?
Über das Display der Spritzgießmaschine (und, falls vorhanden, über die Kurve des hydraulischen/elektrischen Auswerferdrucks bzw. -drehmoments) können Sie den konkreten Nutzen bereits in der ersten Stunde messen, indem Sie den Rückgang des Auswerferdrucks, die Senkung des Einspritz-Fülldrucks, die Verkürzung der Zykluszeit (in Sekunden) und die Anzahl hängengebliebener Teile/Alarme pro Schicht vergleichen.
Hilft es auch bei alten, verschlissenen oder zerkratzten Werkzeugoberflächen?
Ja. Mikrorauigkeiten im Werkzeugstahl und der mit der Zeit nachlassende Polierglanz verstärken die Haftung des Teils. Bis zur Werkzeugwartung gleicht der Einsatz von Erk-Han Formtrennmittel-Masterbatch diese Reibung aus und sorgt dafür, dass die Produktion ohne Stillstand weiterläuft.
Wie können wir das passende Erk-Han Formtrennmittel-Masterbatch für unser Werkzeug und Polymer auswählen und ein Muster erhalten?
Teilen Sie uns einfach über die Kontaktkanäle auf unserer Website oder über unsere WhatsApp-Hotline für technischen Support Ihr Basispolymer (PP, PE, ABS, PC, PA6, TPE usw.) mit, ob das Teil einem Folgeprozess wie Lackieren/Bedrucken/Kleben/Schweißen unterzogen wird, welche Anforderungen an Lebensmittelkontakt oder optische Transparenz bestehen und welches Entformungsproblem auftritt. Die Ingenieure von Erk-Han bestimmen die für Ihr Projekt am besten geeignete Serie und senden Ihnen ein Muster sowie das technische Datenblatt (TDS).
Schluss mit Spraykosten und hängenden Teilen – steigern Sie Ihre Zyklusgeschwindigkeit
Kontaktieren Sie jetzt unser technisches Team für ein Muster des Erk-Han Formtrennmittel-Masterbatches (Mold Release), das in Ihren tiefen, dünnwandigen und genarbten Werkzeugen spurlose Entformung, vollautomatische Fertigung und lackierfähige/lebensmitteltaugliche Leistung bietet.
Diese Website verwendet Cookies, um Ihr Erlebnis zu verbessern. Details finden Sie in unserer Cookie-Richtlinie . Details zur Verarbeitung personenbezogener Daten finden Sie in unserem KVKK-Datenschutzhinweis.