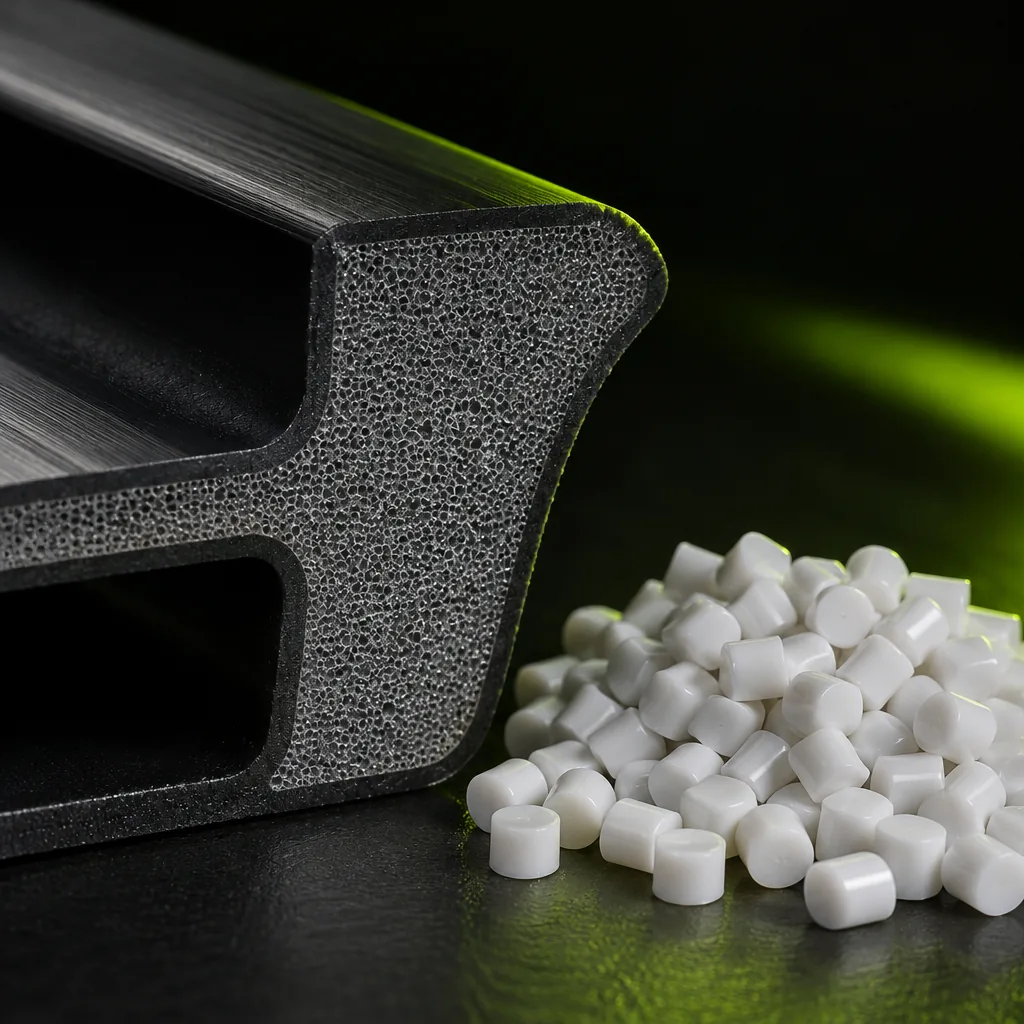
Вспенивающий мастербатч (Foaming / химический порообразователь) — это высокоэффективный функциональный концентрат добавок, который при достижении температуры переработки пластмасс контролируемо разлагается, образуя в расплаве полимера микроскопические однородные газовые ячейки. Он применяется на линиях литья под давлением, а также экструзии профилей, труб, листов и WPC — как для повышения качества продукции, так и для прямого снижения расхода сырья.
Опираясь на опыт в области инженерии полимерных добавок, накопленный с 2006 года нашей компанией группы Colorex, Erk-Han производит эндотермические, экзотермические и гибридные (эндо/экзо) рецептуры вспенивающих мастербатчей, адаптированные к различным температурам плавления и требованиям процесса. Без дополнительных инвестиций в имеющийся парк форм и машин он устраняет утяжины (sink mark), сокращает время цикла и ощутимо снижает себестоимость производства в расчёте на тонну.
Все группы нашей продукции представлены на главной странице Erk-Han.
Виды вспенивающих мастербатчей Erk-Han
1. Эндотермические вспенивающие мастербатчи
Принцип действияПри разложении поглощает тепло из окружающей среды и выделяет преимущественно углекислый газ (CO₂).
Технические преимуществаФормирует очень тонкую, закрытую и однородную микроячеистую структуру. Повышает скорость охлаждения, сокращая время цикла (cycle time), сводит к минимуму риск серебристых полос (splay) на поверхности и не имеет запаха.
Рекомендуемые области примененияПрименения с контактом с пищевыми продуктами, литьевые детали с высокими требованиями к поверхности, устранение утяжин, многослойные малошумные канализационные трубы, листы PP/PS и профили WPC.
2. Экзотермические вспенивающие мастербатчи
Принцип действияПри разложении выделяет тепло наружу и генерирует преимущественно азот (N₂) под высоким давлением.
Технические преимуществаОбеспечивает более высокий выход газа при той же дозировке (высокая степень расширения / вспенивания). Позволяет добиться значительного снижения массы и низкой плотности в толстостенных деталях.
Рекомендуемые области примененияВспененные профили из PVC с целевым высоким снижением плотности, толстостенные технические литьевые детали, подошвы обуви, кабельные заполнители и экструзионные применения с высокой степенью расширения.
3. Гибридные эндо/экзо вспенивающие мастербатчи
Принцип действияОбъединяет в одной грануле способность эндотермической системы к зарождению мелких ячеек и высокое газовое давление экзотермической системы.
Рекомендуемые области примененияСтроительные профили из PVC/WPC, где требуются и значительная экономия массы, и гладкая наружная поверхность, трубы со средней и большой толщиной стенки, а также крупногабаритные литьевые ящики.
Основные преимущества для вашего производства
Экономия сырья и массы от 10 % до 25 %Снижает удельный вес без изменения объёма и геометрии детали, позволяя выпускать больше штук или метров продукции из того же количества полимера.
Устранение утяжин (sink mark) и коробления (warpage)Полностью устраняет впадины, вызванные усадкой при охлаждении в толстостенных зонах, за рёбрами жёсткости и бобышками под винты, благодаря микродавлению, действующему изнутри.
Сокращение времени цикла (cycle time) на 10–20 %Особенно эндотермические рецептуры сокращают время охлаждения в форме и выдержки под давлением, повышая часовую производительность каждой машины.
Меньшее усилие смыкания и экономия энергииРастворённый в расплаве газ повышает текучесть; работа при более низком давлении впрыска и смыкания снижает нагрузку на машину и потребление электроэнергии.
Звуко- и теплоизоляцияЗакрытая микроячеистая структура улучшает акустическую изоляцию малошумных канализационных труб и теплоизоляционные характеристики строительных профилей и листов.
Превосходное соотношение жёсткости и массыПоверхности детали остаются плотными (компактными), а микропористая сердцевина создаёт эффект сэндвич-структуры, сохраняя жёсткость при изгибе даже при снижении массы детали.
Основные области применения и целевые отрасли
Литьё под давлениемТолстостенные хозяйственные товары, поддоны, ящики и вёдра, садовая мебель, мебельные ножки и фурнитура, технические детали для автомобилей и бытовой техники, плечики для одежды, ручки щёток.
Экструзия профилей из PVC и WPCПодоконники, плинтусы, стеновые/потолочные панели, дверные коробки, террасная доска и фасадная облицовка из древесно-полимерного композита WPC.
Листы и термоформованиеВспененные листы из PP, PS и PE, упаковочные разделители, теплоизоляционные плиты и облегчённые термоформованные ёмкости.
Выдувное формование (Blow Molding) и специальные примененияТолстостенные канистры, поплавки, подошвы обуви (EVA/PVC/TR) и производство синтетических пробок.
Поддерживаемые полимерные носители
Вспенивающие мастербатчи Erk-Han разрабатываются на носителях, полностью совместимых с температурой переработки и основным сырьём:
Стирольные и строительные полимерыPS, HIPS, ABS, PVC (жёсткий и пластифицированный), WPC (древесно-полимерный композит)
Эластичные и инженерные полимерыEVA, TPE, TPU, PET и вторичные (PCR / дроблёнка) полимеры
Лабораторные гарантии Erk-Han
Каждая партия вспенивающего мастербатча Erk-Han проверяется в нашей лаборатории, чтобы обеспечить стабильную плотность и качество поверхности в серийном производстве:
Контроль выхода активного газа и температуры разложенияПодтверждение того, что продукт активируется в нужной зоне при целевой температуре процесса без преждевременного вспенивания (вспучивания в загрузочной горловине).
Опытное литьё и определение плотностиАнализ процента снижения массы, распределения микроячеек в сечении и гладкости поверхности на стандартных образцах.
Испытание влажности и текучести носителя (MFI)Контроль однородной гранулированной структуры с низкой влажностью, не вызывающей хрупкости и следов на поверхности.
Толстостенные хозяйственные изделия, поддоны, ящики и вёдра
Средний вспененный слой трёхслойных малошумных канализационных труб
Профили из PVC и WPC для подоконников, плинтусов, стеновых панелей и дверных коробок
Вспененные листы из PP, PS и PE и облегчённые термоформованные ёмкости
Толстостенные канистры, поплавки и подошвы обуви
Затрагиваемые свойства / влияние на конечный продукт
Удельный вес: Масса снижается на 10–25 % без изменения объёма и геометрии детали.
Ровность поверхности: Устраняет утяжины и коробление в толстостенных зонах, а также за рёбрами и бобышками под винты.
Соотношение жёсткости и массы: Плотная наружная оболочка и микроячеистая сердцевина образуют сэндвич-структуру; при снижении массы жёсткость при изгибе сохраняется.
Звуко- и теплоизоляция: Закрытая микроячеистая структура повышает акустическую изоляцию канализационных труб и теплоизоляцию профилей и листов.
Ячеистая структура: Эндотермические марки дают тонкие, закрытые и однородные микроячейки; риск серебристых полос на поверхности снижается.
Влияние на процесс и производственную линию
Время цикла сокращается на 10–20 %; уменьшается время охлаждения и выдержки под давлением в форме.
Растворённый в расплаве газ повышает текучесть; работа ведётся при более низком давлении впрыска и смыкания, энергопотребление снижается.
Часто задаваемые вопросы
Технические вопросы и ответы по теме: Вспенивающий мастербатч (Foaming / порообразователь).
Что такое вспенивающий мастербатч (Foaming)?
Вспенивающий мастербатч — это гранулированная добавка, получаемая путём однородного введения в подходящий полимерный носитель активных порообразователей, которые химически разлагаются и выделяют газ при температуре переработки пластмасс. Он образует микроскопические ячейки в расплаве пластика, снижая массу и устраняя дефекты в виде утяжин.
Как вспенивающий мастербатч работает на производственной линии?
В зонах нагрева экструдера или материального цилиндра литьевой машины активные компоненты достигают определённой температуры разложения и выделяют газ (CO₂ или N₂). Благодаря высокому давлению в цилиндре этот газ остаётся растворённым в расплаве полимера; когда расплав поступает в полость формы или выходит из экструзионной головки и давление падает, газ расширяется и образует однородные микроячейки.
В чём разница между химическим вспенивающим мастербатчем и физическим вспениванием (впрыском газа)?
Физическое вспенивание требует специального узла подачи газа под высоким давлением, особого шнека и значительных капиталовложений. Химический вспенивающий мастербатч Erk-Han, напротив, дозируется непосредственно в ваше имеющееся стандартное литьевое или экструзионное оборудование так же, как обычный цветной мастербатч, и работает без дополнительных инвестиций.
Что такое эндотермический вспенивающий мастербатч?
Это вспенивающая система, которая при разложении поглощает тепло из окружающей среды и выделяет преимущественно углекислый газ (CO₂). Поскольку она поглощает тепло, она сокращает время охлаждения детали, образует очень мелкие и равномерные закрытые ячейки и снижает риск последующего вспучивания (post-blowing) после извлечения из формы.
Что такое экзотермический вспенивающий мастербатч?
Это система, которая в ходе реакции разложения выделяет тепло наружу и генерирует преимущественно азот (N₂). Давление и объём выделяемого газа высоки, поэтому она предпочтительна для толстостенных деталей и вспененных профилей, где требуются высокая степень расширения и максимальное снижение плотности.
Каковы основные различия между эндотермическими и экзотермическими вспенивающими агентами?
Эндотермические системы обеспечивают более мелкую ячеистую структуру, более гладкую поверхность, более короткое время цикла, работу без запаха и пригодность для контакта с пищевыми продуктами. Экзотермические системы дают более высокий выход газа и большее снижение массы, однако время охлаждения у них несколько больше, а склонность к желтоватому оттенку и запаху может быть выше.
Когда предпочтителен гибридный эндо/экзо вспенивающий мастербатч?
Гибридные рецептуры применяются в случаях, когда силы расширения одной эндотермической системы недостаточно, а одна экзотермическая система укрупняет ячейки и ухудшает поверхность. Эндотермический компонент формирует мелкие зародыши, а экзотермический компонент сбалансированно увеличивает эти ячейки.
Что означают закрытоячеистая (closed-cell) и открытоячеистая (open-cell) структуры?
В закрытоячеистой структуре каждый микропузырёк газа окружён полимерными стенками и не связан с другими; такая структура обеспечивает водонепроницаемость, высокую механическую прочность и превосходную тепло- и звукоизоляцию. В литье пластмасс под давлением, производстве труб и профилей целевой является однородная закрытоячеистая структура.
Почему температура разложения (decomposition temperature) имеет критическое значение?
Температурный диапазон, при котором вспенивающий мастербатч начинает выделять газ, должен соответствовать температуре плавления перерабатываемого основного полимера. Если температура разложения слишком низкая, газ уходит обратно через загрузочную горловину; если слишком высокая, полимер начинает подгорать или вспенивание не происходит вовсе.
Какое значение имеет смола-носитель во вспенивающем мастербатче?
Смола-носитель защищает активные химические вещества от преждевременного разложения в цилиндре и полностью смешивается с основным полимером, предотвращая скопление пузырьков газа в одной точке (образование крупных пустот).
На сколько процентов можно снизить массу детали с помощью вспенивающего мастербатча?
В зависимости от применения, толщины стенки детали и типа процесса можно добиться снижения плотности и массы на 3–8 % при литье под давлением для устранения утяжин, на 10–20 % при литье, ориентированном на снижение массы, и на 15–35 % при экструзии профилей PVC/WPC и многослойных труб.
Действительно ли вспенивающий мастербатч экономит затраты на сырьё?
Да. Например, если масса детали снижается на 15 % при добавлении 1,5–2 % вспенивающего мастербатча, то даже после вычета стоимости вспенивающего агента достигается весьма существенная чистая экономия сырья в расчёте на тонну. Кроме того, сокращение времени цикла снижает затраты на оборудование и энергию.
Какова рекомендуемая дозировка?
Как правило, при литье под давлением только для устранения утяжин (sink mark) и коробления используется 0,5–1,0 %; при литье под давлением для снижения массы — 1,0–2,5 %; при экструзии профилей, труб, WPC и листов — 1,0–3,0 % в зависимости от целевой плотности.
Даёт ли увеличение дозировки сверх необходимого большую экономию массы?
Нет. Передозировка приводит к неконтролируемому давлению газа в цилиндре, слиянию ячеек в крупные пустоты (void), выраженным серебристым полосам/шероховатости на поверхности и снижению прочности детали. Наиболее эффективный результат достигается при оптимальной дозировке и правильной настройке процесса.
Как вспенивающий мастербатч сокращает время цикла (cycle time) при литье под давлением?
Двумя способами: во-первых, поскольку внутреннее давление газа заполняет полость формы, время выдержки под давлением (holding/packing) существенно сокращается или полностью исключается. Во-вторых, эндотермические вспенивающие агенты при разложении отбирают тепло у расплава, благодаря чему деталь быстрее охлаждается в форме.
Снижает ли он усилие смыкания (тоннаж) литьевой машины?
Да. Газ, растворённый в расплаве полимера, снижает вязкость, повышает текучесть и уменьшает потребность в высоком давлении выдержки. Благодаря этому снижается требуемое усилие смыкания, крупные детали можно отливать на машинах меньшего тоннажа, а образование облоя (flash) уменьшается.
Как применение вспенивающего агента влияет на механическую прочность детали?
При формировании однородных микроячеек и компактной наружной оболочки (сэндвич-структура) жёсткость при изгибе в значительной степени сохраняется даже при снижении массы детали на 10–15 %. Однако при очень высоких степенях расширения (25 % и выше) происходит определённое снижение прочности при растяжении и ударной прочности, поэтому дозировку следует согласовывать с механическими требованиями.
Как вспенивающий мастербатч устраняет утяжины (sink mark) на литьевых деталях?
Толстостенные детали, опорные рёбра и бобышки под винты при охлаждении дают усадку и втягивают поверхность внутрь. Вспенивающий мастербатч создаёт микрорасширение в этих толстых зонах сердцевины, изнутри компенсирует усадку при охлаждении и прижимает наружную поверхность к стенке формы, полностью устраняя утяжину.
Помогает ли вспенивающий мастербатч при короблении (warpage)?
Да. Особенно в крупных плоских ящиках, крышках и мебельных деталях внутренние напряжения, вызванные высоким давлением выдержки, приводят к короблению. При использовании вспенивающего агента давление выдержки снижается, а давление в форме выравнивается, поэтому коробление заметно уменьшается.
Какой должна быть минимальная толщина стенки литьевой детали при использовании вспенивающего агента?
Для оптимальной работы вспенивающих агентов рекомендуется толщина стенки не менее 2,5–3 мм. В очень тонкостенных деталях менее 2 мм расплав застывает сразу при контакте со стенкой формы, газ не успевает расшириться, и эффект снижения массы ограничен.
Какой температурный профиль следует применять на литьевой машине?
Как правило, температура зоны загрузки (горловины) поддерживается низкой, чтобы газ не выходил преждевременно; средняя и передняя зоны поднимаются до активной температуры разложения вспенивающего агента; температура сопла устанавливается на контролируемом уровне (чтобы предотвратить подтекание).
Как следует настраивать противодавление (back pressure)?
Чтобы образующийся в цилиндре газ оставался растворённым в расплаве и не уходил назад (в бункер), следует применять несколько более высокое и стабильное противодавление по сравнению со стандартным производством. Если противодавление слишком низкое, при наборе дозы газ уходит, и вспенивание становится неравномерным.
Скорость впрыска должна быть высокой или низкой?
Предпочтительна высокая скорость впрыска. Чем быстрее расплав заполняет полость формы, тем более резким и равномерным будет падение давления в форме; это обеспечивает мелкие равномерные ячейки и более гладкую наружную поверхность.
Как следует изменять давление и время выдержки?
При низкой дозировке для устранения утяжин давление выдержки снижают постепенно. При вспенивании с целью снижения массы объём дозы уменьшают пропорционально целевому снижению массы, а давление/время выдержки сводят к минимуму или обнуляют, освобождая газу пространство для расширения в полости.
Можно ли работать со стандартным открытым соплом или запорное сопло (shut-off nozzle) обязательно?
При устранении утяжин с низкой дозировкой можно работать с открытым соплом, отключив декомпрессию (отвод шнека) и оптимизировав температуру сопла. Однако в проектах со значительным снижением массы запорное сопло (shut-off nozzle) является идеальным решением для предотвращения подтекания материала (drooling) из сопла и потерь газа.
Можно ли использовать вспенивающий мастербатч в формах с горячеканальной системой (hot runner)?
Да, особенно горячеканальные системы с игольчатыми запорными клапанами (valve gate) отлично работают со вспенивающим мастербатчем, поскольку при закрытии затвора давление газа сохраняется в системе. В открытых горячеканальных соплах для предотвращения подтекания требуются эндотермические системы и точный контроль температуры наконечника.
Почему при литье под давлением возникает «последующее вспучивание» (post-blowing) и как его предотвратить?
Если при извлечении из формы сердцевина детали ещё горячая и мягкая, внутреннее давление газа выталкивает стенку наружу, вспучивает деталь и искажает её форму. Решение — немного увеличить время охлаждения, снизить температуру формы, оптимизировать дозировку или перейти на быстрее охлаждающуюся эндотермическую рецептуру Erk-Han.
Почему на поверхности литьевых деталей появляются серебристые полосы (splay / следы течения) и как их уменьшить?
Пузырьки газа на фронте течения расплава трутся о стенку формы и лопаются, образуя на поверхности серебристые полосы. Чтобы уменьшить этот эффект, следует выбрать мелкоячеистый эндотермический вспенивающий агент, увеличить скорость впрыска, несколько повысить температуру формы и при необходимости нанести на поверхность формы лёгкую текстуру (пескоструйная обработка/текстурирование).
Важна ли вентиляция формы (venting) при использовании вспенивающего агента?
Очень важна. Вентиляционные каналы должны быть открытыми и чистыми, чтобы воздух из полости формы мог быстро выходить. Недостаточная вентиляция приводит к подгоранию в угловых зонах (дизель-эффект) и недоливам.
Как вспенивающий агент применяется в многослойных (3-слойных) малошумных канализационных трубах?
В 3-слойных канализационных трубах из PVC или PP внутренний и наружный слои экструдируются компактными (невспененными), а вспенивающий мастербатч Erk-Han добавляется только в средний (сердцевинный) слой экструдера. Благодаря этому снижается масса и достигается высокая звукоизоляция при сохранении гладкости внутренней/наружной поверхности трубы и её кольцевой жёсткости.
Какой вспенивающий агент предпочтителен для производства вспененных профилей, панелей и подоконников из PVC?
В профилях из PVC в зависимости от требуемого блеска поверхности и целевой плотности (как правило, 0,55–0,85 г/см³) применяются эндотермические или гибридные эндо/экзо системы. Рецептуры Erk-Han разработаны с полной совместимостью с узким диапазоном температур переработки PVC (170–195 °C).
Что даёт вспенивающий агент в террасной доске и профилях из WPC (древесно-полимерного композита)?
Поскольку рецептуры WPC содержат большую долю древесной муки, изделия получаются тяжёлыми и подвержены риску растрескивания при завинчивании/забивании гвоздей. Вспенивающий мастербатч снижает массу профилей WPC на 10–20 %, обеспечивает возможность завинчивания, близкую к натуральной древесине, и повышает скорость линии.
Как вспенивающий агент влияет на производство листов PP и PS (sheet) / термоформование?
При экструзии листов применение вспенивающего агента снижает удельный вес листа, уменьшает затраты на сырьё в расчёте на единицу толщины и придаёт термоформованным пищевым/упаковочным ёмкостям высокую теплоизоляцию (не обжигают руки) и ударопоглощающую структуру.
Как следует настраивать давление и температуру головки на экструзионных линиях?
Давление в головке (die) должно поддерживаться достаточно высоким, чтобы расплав не вспенивался до выхода из фильеры. Небольшое снижение температуры на выходе из головки повышает прочность расплава (melt strength); благодаря этому пузырьки газа удерживаются внутри закрытой гладкой наружной оболочки, не разрывая поверхность.
Можно ли использовать вспенивающий агент при выдувном формовании (Blow Molding)?
Да, особенно в толстостенных канистрах, технических деталях и многослойных бутылках эндотермический вспенивающий мастербатч может применяться в контролируемых дозировках (0,5–1,5 %) для снижения массы и повышения жёсткости.
С какими полимерами совместим вспенивающий мастербатч?
Erk-Han производит вспенивающие мастербатчи с температурой разложения, подобранной под конкретный полимер, для переработки PP, LDPE, LLDPE, HDPE, PS, HIPS, ABS, жёсткого и пластифицированного PVC, WPC, EVA, TPE, TPU и PET.
Применяется ли вспенивающий агент при переработке вторичного сырья (PCR / дроблёнка / облой)?
Да, широко применяется. Однако возможная влага во вторичном сырье может нарушить газовый баланс вспенивающего агента и привести к образованию неравномерных пузырьков. Поэтому рекомендуется сушить дроблёнку или стабилизировать её с помощью продукта Erk-Han «Влагопоглощающий и антигазовый мастербатч».
Как ведёт себя вспенивающий агент в рецептурах с высоким содержанием кальцита (наполнителя)?
Частицы карбоната кальция (CaCO₃) могут действовать в расплаве как нуклеаторы (nucleating) и увеличивать количество ячеек. Однако, поскольку слишком высокая степень наполнения снижает прочность расплава полимера, дозировку вспенивающего агента следует оптимизировать лабораторными испытаниями в зависимости от процентного содержания кальцита.
Изменяет ли вспенивающий мастербатч цвет изделия?
Поскольку образующиеся при вспенивании газовые микроячейки преломляют свет (оптическое рассеяние), оттенок тёмных и ярко окрашенных деталей может несколько посветлеть или стать более пастельным. Для компенсации этого эффекта дозировку цветного мастербатча немного увеличивают или корректируют цветовую рецептуру в лаборатории Erk-Han по вспененному образцу.
Можно ли использовать вспенивающий мастербатч вместе с цветным мастербатчем и другими добавками?
Да. Он надёжно работает вместе с цветным мастербатчем, УФ-стабилизаторами, антиоксидантами и технологическими добавками (PPA). Особенно при экструзии совместное применение с PPA обеспечивает более глянцевую и гладкую наружную оболочку.
Вызывает ли вспенивающий агент пожелтение белых или прозрачных изделий?
Экзотермические вспенивающие агенты (на основе азодикарбонамида) могут вызывать лёгкое пожелтение или смещение оттенка в белых и светлых изделиях. Для белых и светлых изделий следует отдавать предпочтение полностью бесцветным, не вызывающим пожелтения эндотермическим вспенивающим мастербатчам Erk-Han.
Оставляет ли вспенивающий мастербатч запах в изделии?
Эндотермические вспенивающие агенты полностью лишены запаха, поскольку образуют только безвредные соединения — CO₂ и производные водяного пара. В экзотермических системах при высоких температурах может появляться лёгкий запах, напоминающий аммиак, поэтому для изделий для помещений и чувствительных изделий рекомендуются эндотермические серии.
Можно ли использовать вспенивающий мастербатч в изделиях, контактирующих с пищевыми продуктами?
Да. Эндотермические вспенивающие мастербатчи Erk-Han, разработанные на сырье, пригодном для контакта с пищевыми продуктами, можно безопасно использовать для листов пищевой упаковки, термоформованных ёмкостей и хозяйственных товаров.
Соответствуют ли вспенивающие мастербатчи требованиям REACH и RoHS?
Да. Мы предлагаем эндотермические и экологичные варианты рецептур, полностью соответствующие нормам Европейского союза и экспортным требованиям и учитывающие ограничения SVHC.
Препятствует ли использование вспенивающего мастербатча вторичной переработке изделия?
Нет. Поскольку химические вспенивающие агенты не сшивают химическую цепную структуру полимера, литники, облой и отслужившие детали, изготовленные с применением вспенивающего агента, при повторном дроблении и расплавлении освобождаются от газа и могут снова перерабатываться как обычный пластик.
Чувствительны ли вспенивающие мастербатчи к влаге и как их следует хранить?
Особенно эндотермические вспенивающие агенты чувствительны к влаге и чрезмерному нагреву. Их следует хранить в оригинальной, плотно закрытой влагонепроницаемой упаковке в прохладном (желательно ниже 30 °C), сухом месте, защищённом от прямых солнечных лучей. Вскрытые мешки необходимо закрывать сразу после использования.
Нужно ли помещать вспенивающий мастербатч в сушилку перед использованием?
Вспенивающий мастербатч ни в коем случае нельзя помещать в высокотемпературные сушилки, иначе преждевременное разложение может начаться ещё до попадания в машину. Если основной полимер (например, ABS, PET или влажную дроблёнку) необходимо сушить, основное сырьё следует сушить отдельно, а вспенивающий мастербатч дозировать непосредственно в загрузочную горловину.
Как следует очищать машину по окончании производства или при переходе от вспенивания к стандартному производству?
После завершения работы со вспенивающим агентом в цилиндре не должно оставаться материала: вспенивающий агент, находящийся при высокой температуре, может продолжать разлагаться и повышать давление в цилиндре. По окончании производства цилиндр следует полностью очистить стандартным натуральным полимером или средством Erk-Han для очистки машин и шнеков (Purging Compound) и только затем остановить машину.
Как измеряется и контролируется эффективность вспенивающего мастербатча в производстве?
Наиболее практичный производственный контроль — взвешивание детали или определение массы погонного метра (при экструзии) на точных весах и определение удельной плотности (г/см³) методом гидростатического взвешивания. Кроме того, из детали вырезается сечение, и однородность размера ячеек проверяется под микроскопом или лупой.
Как подобрать наиболее подходящий для нашей производственной линии вспенивающий мастербатч Erk-Han и получить образец?
Достаточно сообщить нам ваш основной полимер (PP, PE, PVC, PS, WPC и т. д.), производственный процесс (литьё под давлением, трубы, профили, листы), рабочую температуру, толщину стенки детали и основную цель (устранение утяжин или снижение массы) через контактные каналы на нашем сайте или линию технической поддержки в WhatsApp. Наша инженерная команда подберёт оптимальную рецептуру для вашей линии и направит вам образец вместе с рекомендациями по настройке процесса.
Получите образец вспенивающего мастербатча Erk-Han и техническую поддержку по процессу, чтобы на имеющихся формах и машинах без дополнительных инвестиций добиться экономии массы на 10–25 %, сокращения времени цикла и гладкой поверхности.
Этот сайт использует файлы cookie для улучшения вашего опыта. Подробнее — в нашей Политике cookie . Подробнее об обработке персональных данных — в нашем уведомлении KVKK.